Сначала решили свою проблему
По словам руководителя предприятия Алексея, идея появилась из повседневных производственных трудностей. Для разных заказов требовался металл разных марок и толщин. Листы и обрезки занимали место, а поиск нужного материала превращался в перекладывание одной пачки за другой.
Особенно неудобно это становилось при сборке крупного оборудования: свободного пространства не хватало, приходилось перемещать и материалы, и изделия. При этом было сложно быстро понять, какой металл уже есть в наличии и сколько его осталось.
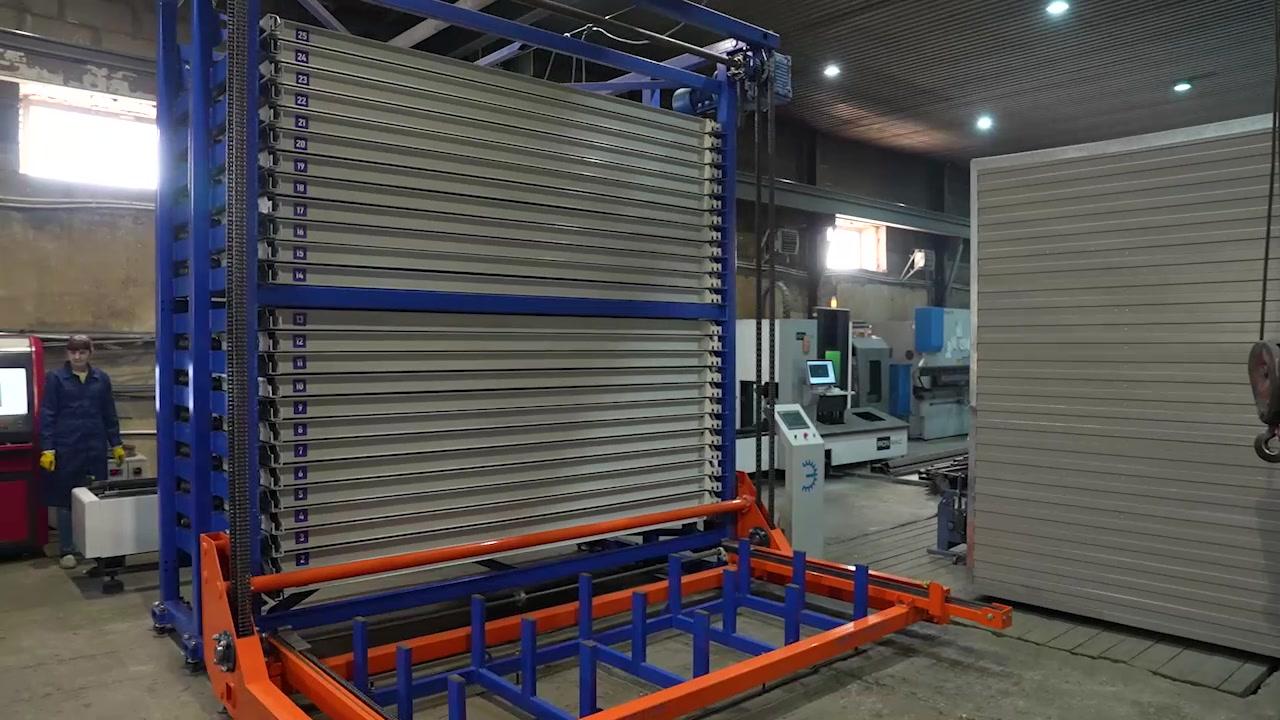
На предприятии решили разработать систему, которая позволит хранить листы по отдельным ячейкам и получать нужный материал без перебора штабеля. Так появилась собственная версия башенного склада.
Как работает выдача металла
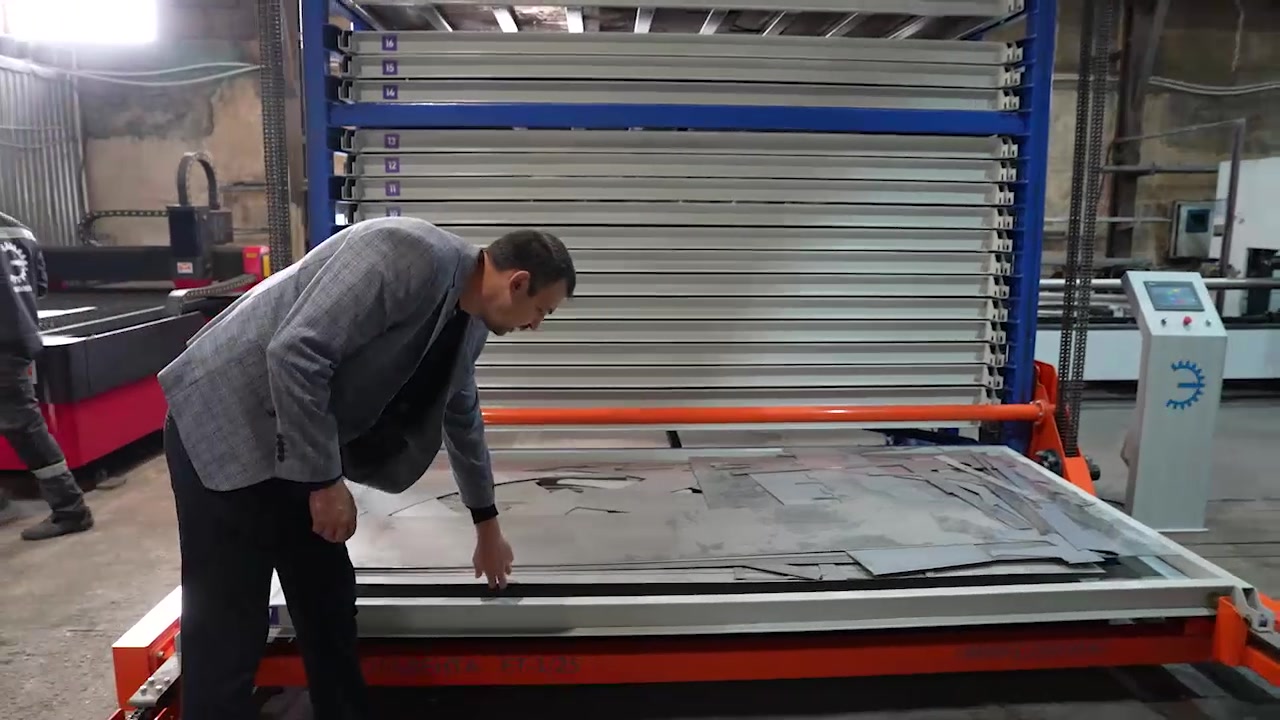
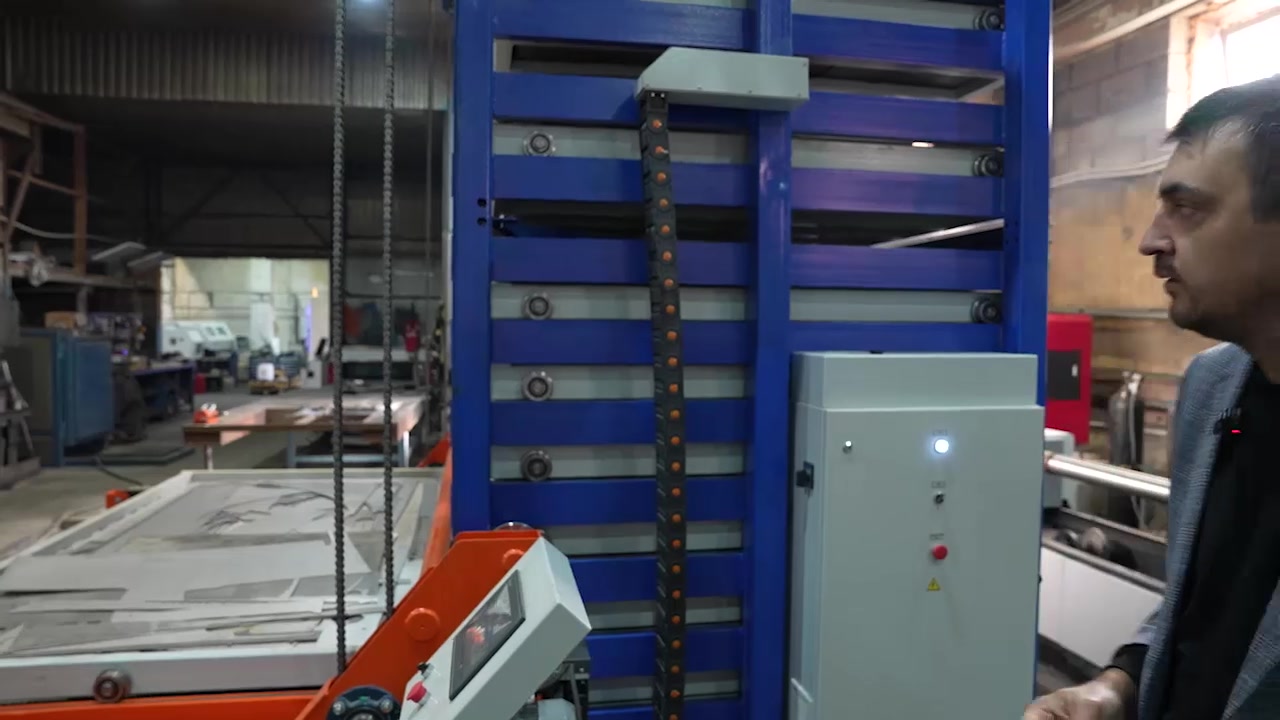
В показанном стеллаже 25 полок. За каждой ячейкой можно закрепить название материала: например, указать марку, толщину или отметить, что здесь лежат обрезки. Эти сведения оператор вводит в систему.
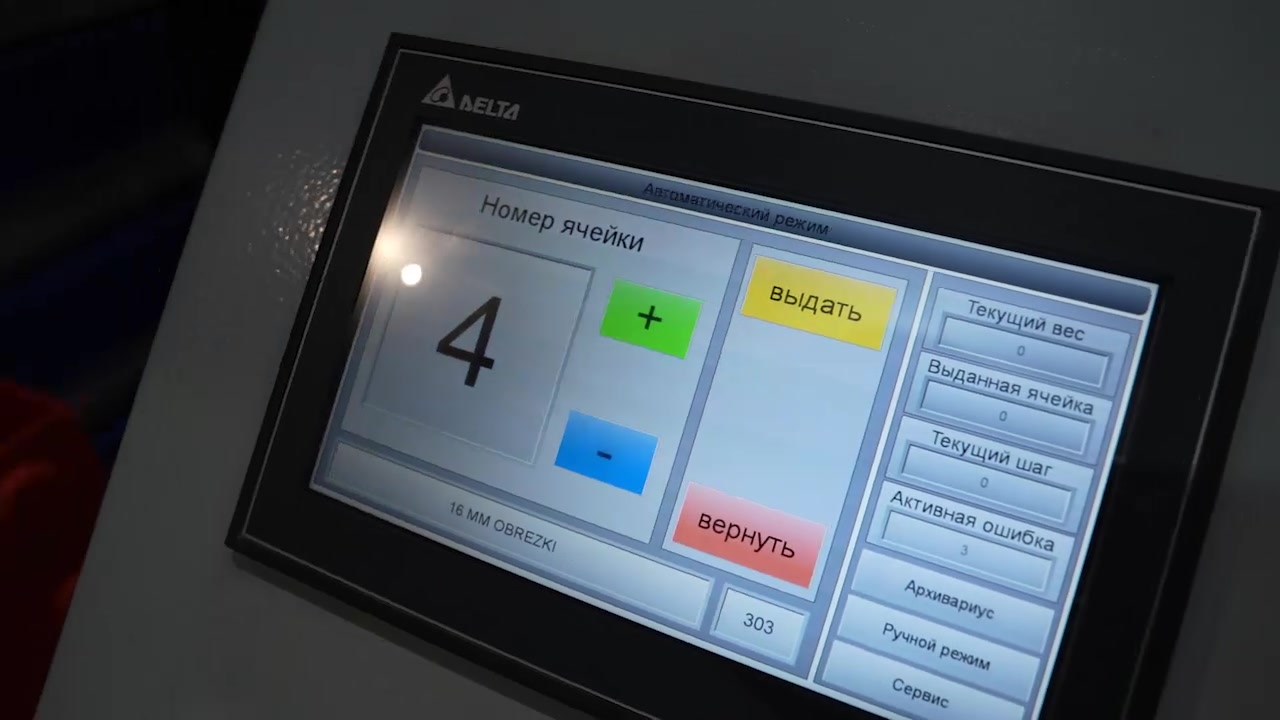
Рабочий цикл начинается с выбора ячейки на сенсорном экране. Подъёмный механизм перемещается к нужному уровню, захватывает кассету и подаёт её в зону выдачи. Дальше лист снимают и перемещают к оборудованию для обработки.
Если требуется другая кассета, система сначала возвращает выданную на место, а затем направляется за следующей. При этом ей не нужно каждый раз совершать отдельный возврат в нижнее положение между двумя операциями.
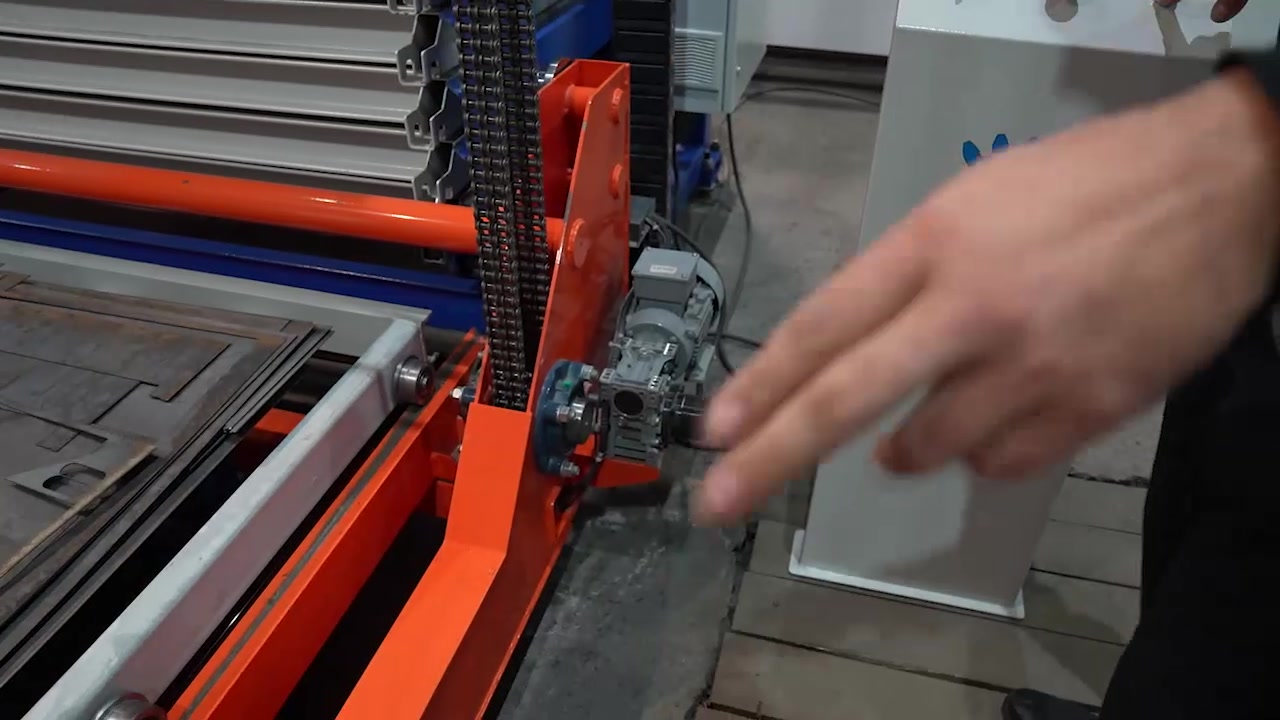
В зоне выдачи предусмотрены опоры, приподнимающие металл относительно кассеты. Это оставляет пространство для его захвата и снятия. Для небольших обрезков показан лоток со сплошным дном.
Склад с учётом остатков
В стеллаж встроена система взвешивания. При возврате кассеты механизм выполняет взвешивание и сохраняет полученное значение. Вместе с названием материала это помогает видеть, что находится в конкретной ячейке и как меняется остаток по массе.
Такой учёт особенно полезен при широком ассортименте: одинаковая общая масса металла может быть распределена между множеством марок, толщин и обрезков. Для производства важно быстро найти именно нужную позицию.
Разработчик также говорит о возможности доработать программу для связи с 1С. В показанном исполнении это обсуждается как дополнительная задача под заказчика.
25 полок на четыре метра высоты
По данным разработчика, высота демонстрируемой башни составляет около четырёх метров, допустимая загрузка одной полки — до двух тонн. Для конфигурации с 25 полками заявлена суммарная вместимость до 50 тонн металла. Это расчётная вместимость: в репортаже полную загрузку всех ячеек не демонстрировали.
Небольшую высоту выбрали с учётом собственного цеха: над стеллажом должна проходить кран-балка. Поэтому при проектировании старались компактно расположить полки.
При выборе конфигурации важна и номенклатура. Одному предприятию нужно разместить несколько тяжёлых пачек, другому — много разных материалов с небольшими остатками. Количество ячеек и нагрузку на них имеет смысл подбирать под эту работу.
Механика и собственная программа
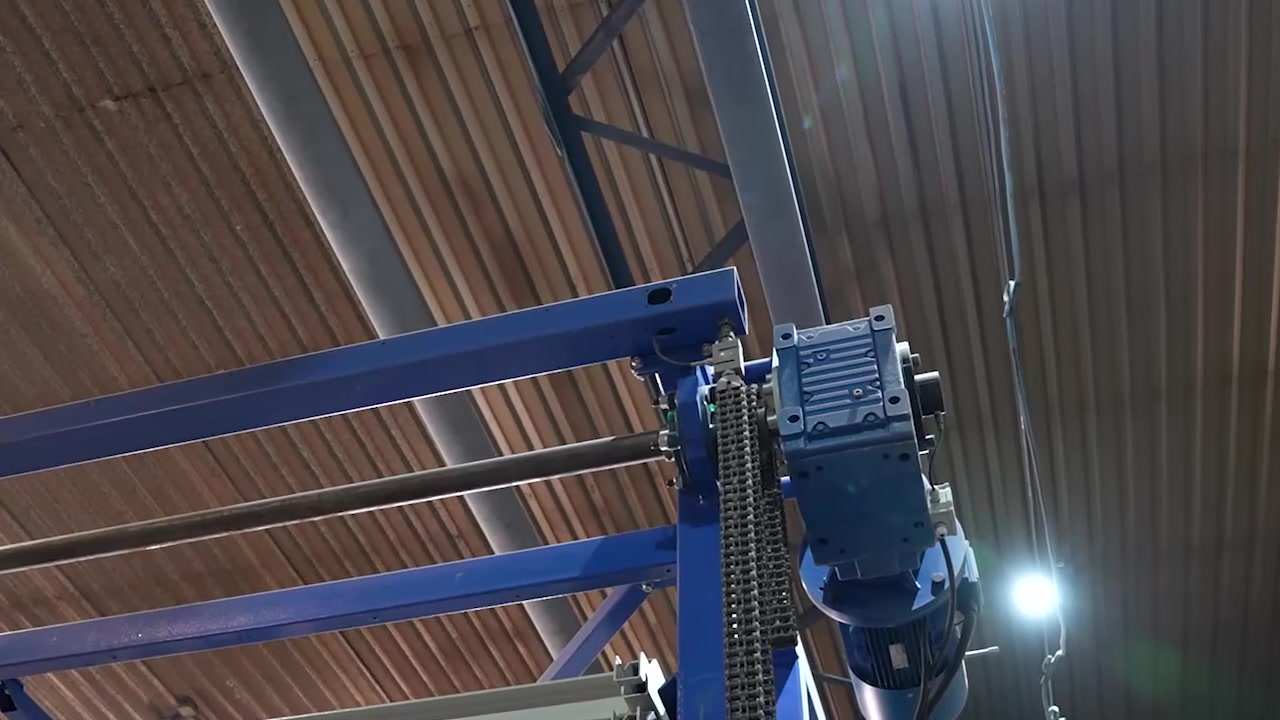
Подъём и перемещение кассет обеспечивают два электродвигателя. Положение механизмов контролируют абсолютные энкодеры. По объяснению разработчика, такая схема позволяет системе определять своё положение после отключения питания без обязательного поиска исходной точки.
В демонстрируемом режиме оператор удерживает кнопку подтверждения движения. При её отпускании механизм останавливается. В конструкции также показаны концевые выключатели, ограничивающие перемещения.
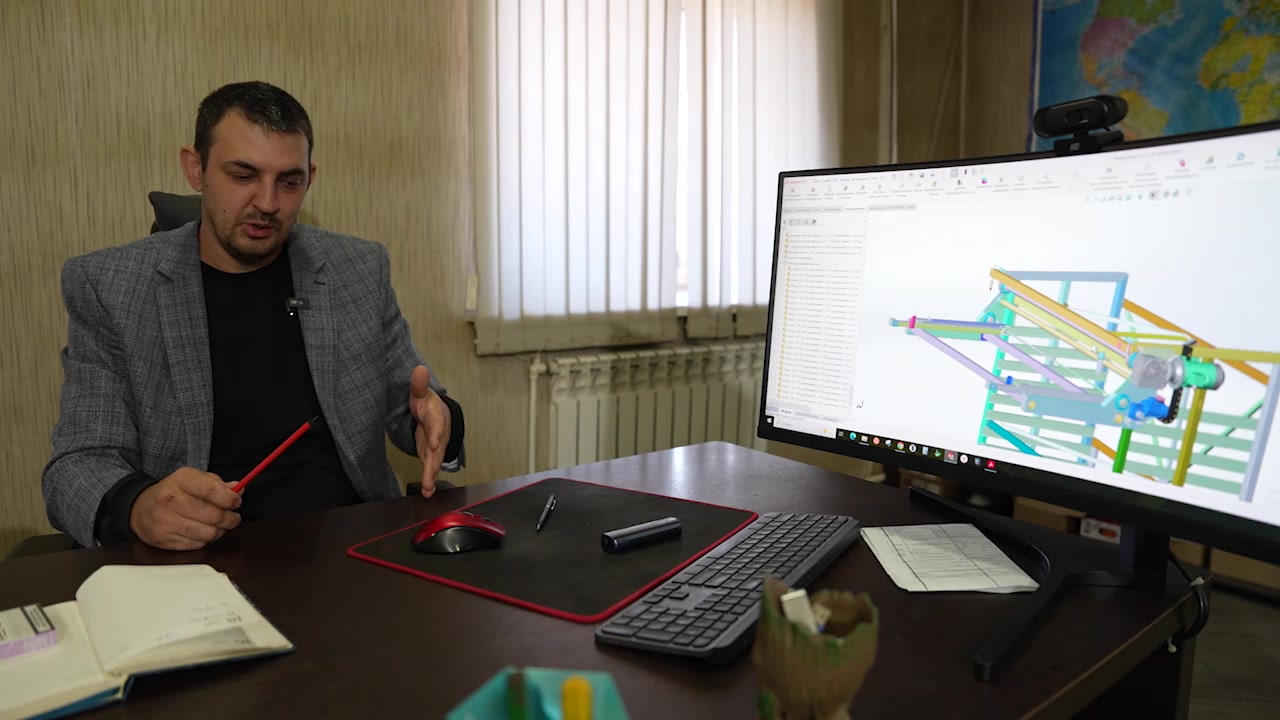
Чертежи и управляющую программу разработали на предприятии. Для башни создана параметрическая модель: изменение числа полок перестраивает связанные элементы конструкции. Это основа для изготовления разных исполнений с общими узлами и кассетами.
За стеллажом стоит производство
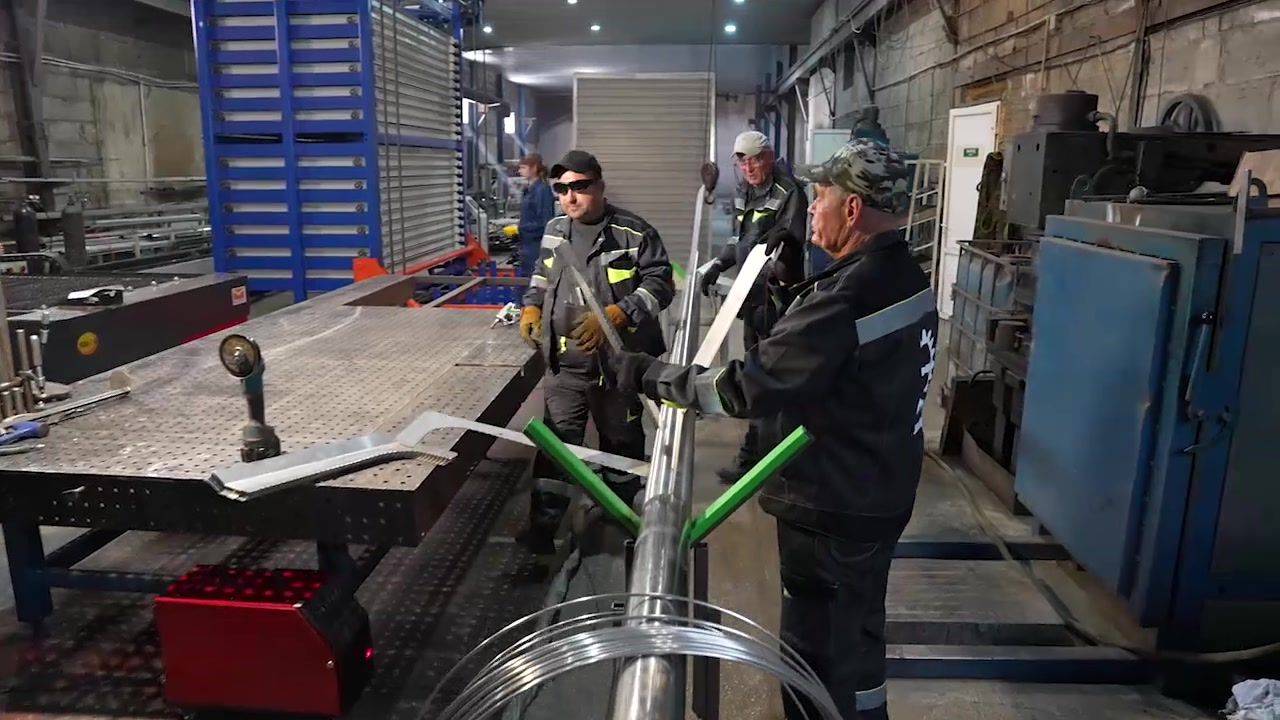
Во время экскурсии нам показали участок механической обработки, сварку, листогибочное оборудование, лазерную резку и участок порошковой окраски. Предприятие также занимается конвейерами и измельчителями. Стеллаж стал ещё одним направлением, выросшим из потребностей этой работы.
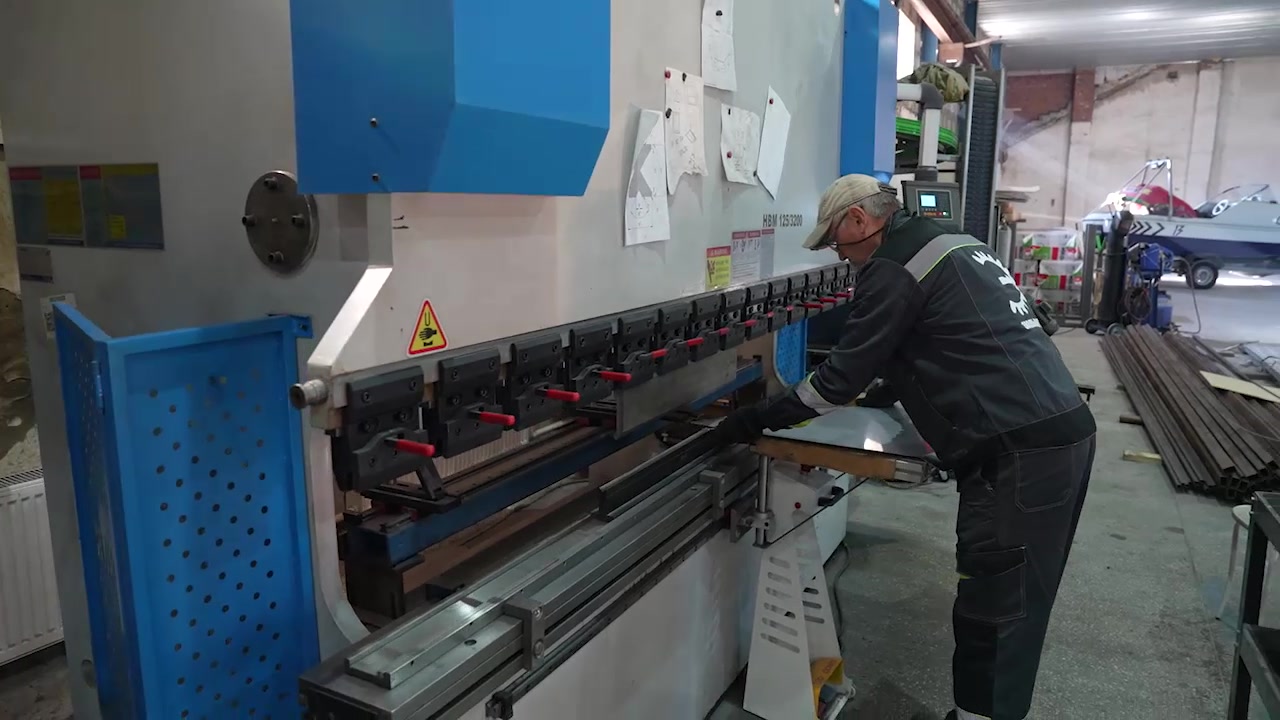
На листогибочном участке показали работу с заготовкой — ещё одну из операций, выполняемых на предприятии.
Конструкция предусматривает разборку для перевозки. Соединения при монтаже собираются на болтах; разработчик обсуждает шефмонтаж и настройку у заказчика. Место установки, основание, электропитание и доступ для грузоподъёмного оборудования нужно учитывать при подготовке конкретного проекта.
Главный интерес этой разработки — в организации ежедневной работы с листом. В одном месте объединены адресное хранение, выдача нужной кассеты и учёт остатка по массе. Насколько это полезно конкретному цеху, зависит от ассортимента металла, частоты обращений к складу и того, как материал дальше подают на обработку.
Автор: Константин ПРО. По материалам видеорепортажа с предприятия «Эвольвента».